
2026-10-08
A varrathenger nyomásának 0,02 mm-es különbsége egy 500 cpm-es bádogdoboz-vezetéket 3 százalékos szivárgási sebességgé alakíthat. Ez a valóság a bádogdobozgyártó gép kifejezés mögött: nem egyetlen egységnek, hanem alakító, hegesztő, bevonó, nyakkendő és varrás állomások láncának kell összetartania a tűréseket. A gyakorlati következtetés egyszerű. Az árak összehasonlítása előtt hasonlítsa össze a gép névleges dobozátmérő-tartományát, a bádoglemez vastagság-ablakát, a varratminőség-ellenőrzést és az átállási módszert a tényleges termékösszetételével.
Ez a cikk elmagyarázza, mit csinálnak az egyes szakaszok, melyik gépkonfiguráció illik melyik kimeneti célhoz, és hol veszítenek a vásárlók leggyakrabban pénzt a telepítés után.
A konzervdobozgyártó gép egy olyan műveletsort foglal magában, amely egy lapos bádogtekerccsel kezdődik, és egy lezárt, tesztelt dobozzal végződik. Minden szakasz hozzáad egy toleranciát, amelyet a következő szakasznak el kell fogadnia. Ha a karosszéria átmérője 0,05 mm-rel elsodródik, a varrásállomás még lezárhatja a varratot, de az átfedés egyenetlenné válik, és nő a szivárgás kockázata.
A gép névleges fordulatszáma csak akkor hasznos, ha a felfelé és a folyásirányban elhelyezkedő berendezések megegyeznek vele. Egy 300 cpm-es hegesztőgép, amely 150 cpm-es varrót táplál, pufferproblémát okoz, nem pedig termelésnövekedést.
Az egyállomásos gépek egyszerre egy műveletet hajtanak végre, általában kis térfogatú vagy szabálytalan méretű dobozok esetén. A háromállásos kombinálók egy keretben egyesítik a nyakkivágást, a peremezést és a varrást, ami csökkenti az alapterületet és a kezelési károkat. A négyállásos kombinálók gyöngysorolást vagy második peremezési lépést adnak hozzá, és gyakoriak az italos- és ételdobozoknál nagyobb sebességnél.
Az étel- vagy italdobozok béleléséhez gyakran egy háromállásos keverő a praktikus kiindulópont. A meghajtástól és a szerszámoktól függően körülbelül 52–200 mm átmérőjű konzervdobozokat és 120–300 cpm sebességet kezel.
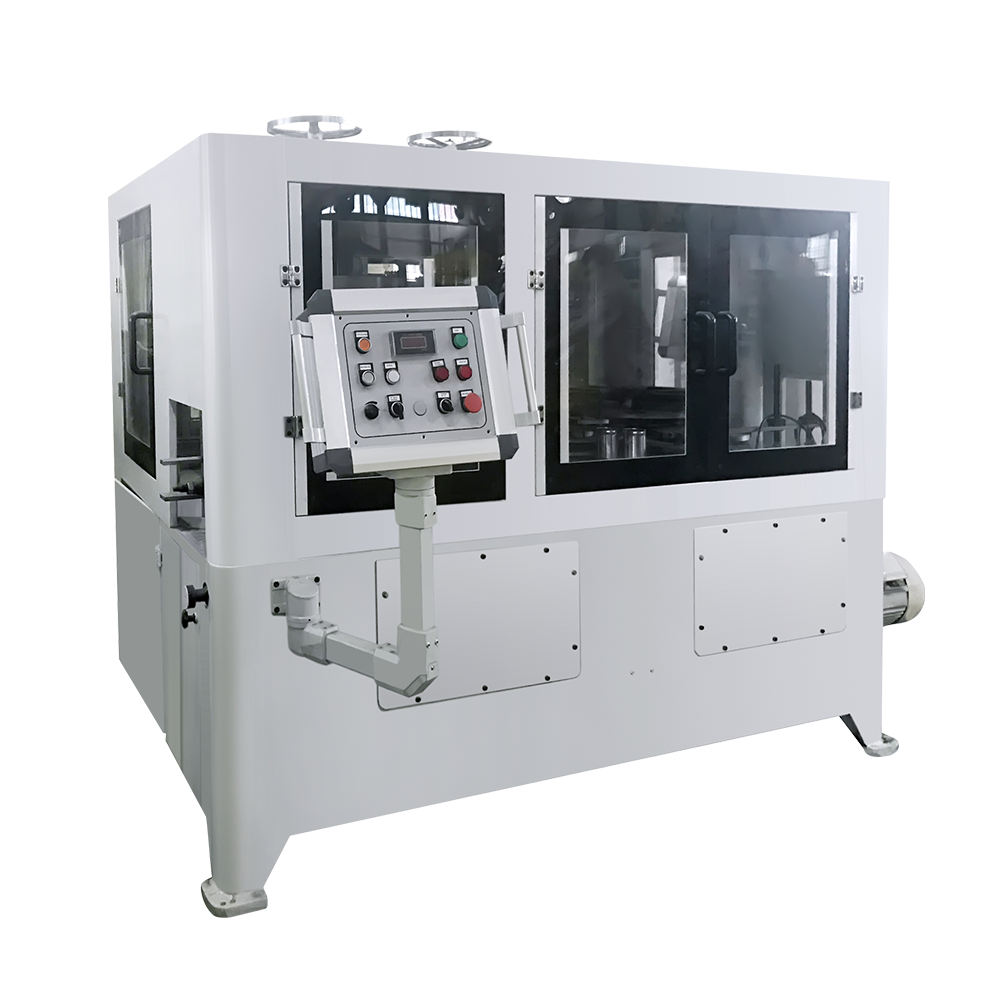 Automatikus nyakba borított karimás gyöngyfűző kombinációs konzervkészítő gép Élelmiszer- és italdobozok bélelhetők az automatikus nyakkivágáshoz, peremezéshez és gyöngyfűzéshez, többféle fej- és sebességkonfigurációval a különböző méretű dobozokhoz. Termék megtekintése →
Ha a termékösszetétel magasabb konzervdobozokat tartalmaz, vagy a varrás előtt gyöngyfűzést igényel, egy négyállomásos kombinálógép hozzáadja az extra formázóállomást második gép nélkül. Könnyebb a varratok átfedésének egyenletes tartása is, ha a test hossza gyakran változik.
 Négyállomásos nyakú karimás gyöngyfűző varratkészítő konzervgyártó gép Alakítóállomást ad a magasabb konzervdobozokhoz vagy gyöngyfűzéshez a varrás előtt, így segít fenntartani a varratok átfedését a test hosszának változásával. Termék megtekintése →
A másik kritikus egység a hegesztés. Az 500 cpm-es automata doboztest-hegesztő rézhuzal-elektródákat és ellenőrzött átfedést használ, hogy olyan oldalvarratot hozzon létre, amely repedés nélkül képes túlélni a bevonatot, a nyakat és a varratokat.
 GT10C-500 automata doboztest hegesztő bádogdobozokhoz Nagy sebességű automatikus varrathegesztő bádogdobozokhoz, 500 cpm teljesítménnyel és rézhuzal-elektródákkal az egyenletes oldalvarratokért. Termék megtekintése →
Az alábbi táblázat három általános konfigurációt hasonlít össze. A számok tájékoztató jellegűek, és meg kell erősíteni a gyártó tényleges vizsgálati adataival a doboz méretére és a bádog specifikációjára vonatkozóan.
| Paraméter | Félautomata vonal | Automata kombináló | Nagy sebességű vonal |
|---|---|---|---|
| Ónlemez vastagság | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Kanna átmérője | 52-180 mm | 52-200 mm | 52-300 mm |
| Névleges sebesség | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Átállási idő | 2-4 óra | 45-90 perc | 60-120 perc |
| Varrattűrési cél | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Kezelők műszakonként | 4-6 | 2-3 | 1-2 |
A keskeny bádog ablak nem hiba. A nagy sebességű vonalakon gyakran vékonyabb lemez fut, mivel az alakító- és hegesztőállomásokat úgy tervezték, hogy pontosabban szabályozzák a nyújtást és a hőbevitelt. Fennáll annak kockázata, hogy nagysebességű vonalat vásárolnak egy olyan termékösszetételhez, amelynél gyakori méretváltoztatásra van szükség, majd órákat veszítenek az átállás és az átszerelés során.
A tőkeköltség csak egy sor a megtérülési egyenletben. A munkaerő, az átállási leállások, a tartalék szerszám élettartama és a selejtezési arány gyakran dönti el, hogy egy vonal két vagy öt éven belül megtéríti-e a befektetését. Az alábbi táblázat három konfiguráció relatív költség- és munkaerőprofilját mutatja be.
| Konfiguráció | Tipikus kimenet | Relatív tőkeköltség | Relatív munkaerőköltség |
|---|---|---|---|
| Félautomata | 30-60 cpm | ||
| Automata kombináló | 120-300 cpm | ||
| Nagy sebességű vonal | 300-600 cpm |
Előfordulhat, hogy egy félautomata vonal kevesebbe kerül, de műszakonként négy-hat kezelőre van szükség, és az átállás fél napot is igénybe vehet. Egy heti három vagy több dobozméretet üzemeltető üzemnél a munkaerő- és leállási költség 18 hónapon belül meghaladhatja az árkülönbséget. Egy nagy sebességű vonal csak akkor térül meg, ha a rendelési könyv támogatja a hosszú futásokat, és a bádogkínálat egyenletes.
A legtöbb telepítés utáni problémát nem a gép hibája okozza. Ezek a nem megfelelő szerszámok, a tisztázatlan elfogadási kritériumok és a hiányzó pótalkatrészek miatt származnak. Aláírás előtt ellenőrizze a következő pontokat:
Ha részletesebb ellenőrzőlistát szeretne kapni arról, hogyan illesztheti a gép jellemzőit a termékválasztékához, tekintse meg ezt az útmutatót a megfelelő konzervgyártó gép kiválasztása .
A konzervdobozgyártó gép precíziós szerszám, üzemideje egy egyszerű karbantartási ritmustól függ. A napi ellenőrzéseknek ki kell terjedniük a varrathenger nyomására, a hegesztőelektróda kopására és a kenési pontokra. A heti ellenőrzésnek ki kell terjednie az oldalsó varrat bevonó fúvókára, a vágószerszám felületére és a hajtószíj feszességére.
Ha tartalék hegesztőkészletet, hegesztőelektróda-szerelvényt és kritikus érzékelőket tart a helyszínen, a kétnapos leállást kétórás cserére csökkentheti.
A megbízható vonal mögött meghúzódó mérnöki munka ugyanazon gépcsaládok több éves építéséből és szervizeléséből fakad. A Zhoushanban (Kína) található Zhejiang Jingying Food Machinery 1978 óta gyárt konzervgyártó gépeket és formákat. A cég jelentése szerint több mint 350 alkalmazottja van, több mint 10 000 konzerv- és véggyártó gépet gyártanak, valamint ISO 9001 és ISO 14001 tanúsítvánnyal rendelkeznek. Tervezési alapelvei a KRUPP, a SOUDRONIC és az ALFONS-HAAR-ra vonatkoznak, a saját gyártási tapasztalatain alapuló módosításokkal.
A Jingying termékpalettája élelmiszer- és italdoboz-sorokat, tejporos dobozos gépeket, aeroszolos dobozos berendezéseket, vegyi dobozos gépeket, végburkolati sorokat, könnyen nyitható végű rendszereket, hegesztőket és átalakító présformákat foglal magában. A vállalat Európába, Ázsiába, Afrikába, Észak-Amerikába, Dél-Amerikába és Óceániába exportál. A teljes felszerelési kínálatát itt tekintheti meg Jingying gyártóhelye árajánlatkérés előtt.
A konzervdoboz gépvásárlása kapacitásdöntés, nem katalógusvásárlás. Kezdje a következő évben futtatni kívánt dobozméretekkel, a megbízhatóan beszerezhető bádogvastagsággal és az átállási idővel, amelyet a rendelési könyve elvisel. Ezután igazítsa a gép névleges sebességét, varrattűrését és szerszámcsomagját ezekhez a tényekhez. A legalacsonyabb gépenkénti ár ritkán a legalacsonyabb dobozonkénti költség.
Kapcsolódó termékek
Az 1978-ban alapított társaság az egyik legnagyobb kannaszemelő gép, amelyet otthon és külföldön jól ismert társaságok.
Termékkategóriák
Kapcsolattartási adatok
Zhongshatou Shenjiamen Zhoushan Zhejiang Kína
+86-580-3056646


