2026-10-01
Amikor egy élelmiszergyártó cég úgy dönt, hogy saját konzervdobozokat készít, az első hiba az, hogy egyetlen dobozt keres közelebb. A konzervdobozok nem jelennek meg a zárófejből; bádogból építik őket egy géplánc, és ezt a láncot hívják élelmiszeripari gépek gyártósorának. A fémcsomagolás világában ez a kifejezés sokkal többet jelent, mint egy sor élelmiszer-feldolgozó berendezést. Ez egy integrált rendszerre vonatkozik, amely maguknak a fémtartályoknak az alakítására, hegesztésére, bevonására és ellenőrzésére szolgál.
Tegye ezt a különbségtételt helyesen korán, és a tőkeprojektje egyértelmű irányt mutat. Tévedjen félre, és olyan gépekhez jut, amelyek nem kommunikálnak, nem egyezik a szerszámokkal, és egy olyan vonallal, amely nem tudja tartani az élelmiszerbiztonsághoz szükséges tűréseket.
A háromrészes fém élelmiszer-konzervdobozok teljes sorozata jellemzően bádogtekercsekkel vagy -lapokkal kezdődik, és egy köteg nyitott dobozzal ér véget, amely készen áll a feltöltésre. Az ezen a tartományon belüli berendezések öt funkcióba sorolhatók.
| Funkció | Tipikus felszerelés | Kimenetet létrehoz |
|---|---|---|
| Anyag előkészítés | Decoiler, szeletelő, automata keverékvágó gép | Pontos méretű nyersdarabok |
| A test üres formázása | Egy-, két-, három- vagy négyállomásos kombináló | Vágott és hajlított hengerdarabok |
| Testhegesztés | Automata doboztest hegesztő | Hegesztett hengeres test |
| Oldalvarrás kezelés | Bevonógép, szárítókemence | Védett hegesztési varrat |
| Végzáró készítés | Fedőlap vég, könnyen nyitható átalakító prés | A doboz béléssel vagy nyitható füllel végződik |
| Befejezés és ellenőrzés | Flanger, henger, szivárgásvizsgáló | A kész dobozok sértetlenségét ellenőrizték |
A termékvonal pontos terjedelme attól függ, hogy a dobozok kerek, téglalap alakúak, aeroszolos, tejporos vagy vegyszeres tartály típusúak. Ebben a cikkben az élelmiszer-konzervekre összpontosítunk, ahol a higiénia, a varrás sértetlensége és a bélés minősége a legfontosabb.
A motorháztető alá nézve egy modern élelmiszerkonzerv-sor gyártási folyamata hat ismétlődő lépést követ.
Minden szakaszt ugyanarra a ciklusra kell időzíteni. A hegesztésnél gyorsabban kialakuló vonal csak növeli a folyamatban lévő munkát; a gyorsabban bevonó vonal, mint a megkeményedése, ragadós dobozokat hoz létre.
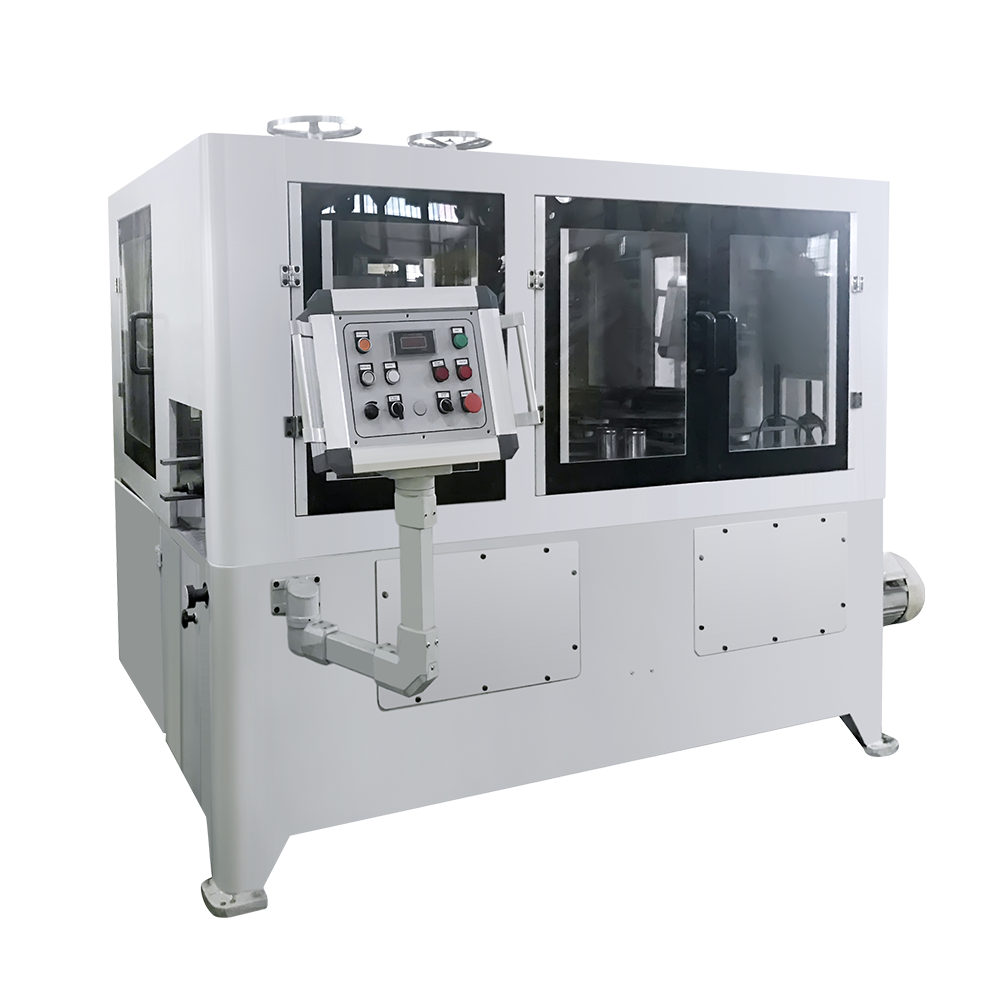
A testformálás szakaszában sok élelmiszerkonzervgyártó négyállásos kombinálógépet választ, mivel ez négy mozdulatot hajt végre egy préselési ciklus alatt, és csökkenti a kezelők számát az üres és a hegesztett test között.
 Négyállomásos nyakú karimás gyöngyfűző varratkészítő konzervgyártó gép Négy tartály-alakító mozgást kombinál egyetlen présciklusban, hogy csökkentse a kezelők számát a nyers és a hegesztett test között. Itt releváns, mint a hatékony karosszériaformálási szakasz a kapcsolt gyártósor előtt. Termék megtekintése →
Az önálló gépek működhetnek, de általában egymás ellen dolgoznak. Az élelmiszeripari gépek gyártósora egy összekapcsolt folyamatként van kialakítva: az előbbiből a kibocsátások közvetlenül a hegesztő előtolási pályájába kerülnek, majd a hegesztés után a test emberi érintkezés nélkül a bevonó részbe kerül.
A hegesztőállomás a műszaki szív. Az indukciós fűtésű, automata dobozos hegesztőgép tiszta, keskeny átlapolási varrást biztosít, és olyan sebességgel működik, amelyet semmilyen kézi átviteli rendszer nem tud követni. Párosítsa tekercselőtolóval és automatikus felszállással, és a zsinór minimális felügyelet mellett működhet.
 GT10C-500 automata dobozos hegesztő, 500 cpm Nagy sebességű automata hegesztőgép indukciós fűtéssel a tiszta keskeny varratokhoz, tekercses előtolásra és automatikus leszállásra tervezve. Illik a hegesztőállomáshoz, mint a vonal műszaki szívéhez. Termék megtekintése →
Mielőtt beszállítót hívna, határozza meg a kötelező elemeket: doboztest átmérője, doboz magassága, anyagvastagsága, kibocsátás doboz/percben, valamint a heti formátumváltások száma. Ezek a paraméterek szinte minden mechanikai választást meghatároznak.
A szerszámozás külön figyelmet érdemel. A karosszériaformázó, a végprés és a varrás mind a kopó szerszámoktól és hengerektől függ. Ha beszállítója saját maga tervezi és gyártja ezeket, az utánrendelési ciklus rövidebb, és az illeszkedés garantált.
A részletesebb döntési keretért olvassa el hogyan válasszuk ki a megfelelő konzervgyártó gépet mielőtt felvázolja ajánlatkérését.
Senki sem tud idézni egy élelmiszeripari gép gyártósort specifikáció nélkül. Az ár a kapacitástól, az automatizálástól, a szerszámok számától és a szállító körétől függ. Ennek ellenére minden költségvetésnek ugyanaz a szerkezete.
Sok üzem kiszámítja a gép árát, és elfelejti az infrastruktúrát. Az ellenálláshegesztőnek stabil áramellátásra és tiszta sűrített levegőre van szüksége; a bevonatszárítónak szellőzésre van szüksége; a vonalnak elegendő alapterületre van szüksége a tekercs tárolására és a kész dobozok kezelésére. Ezek a költségek a projekt részét képezik.
A kiadási oldal mélyebb megismeréséhez tekintse át ezt az összefoglalót mennyibe kerül egy konzervdoboz gyártósor felállítása . Segít a teljes tőkeigény elkészítésében.
Az ételkonzerv elkészítése kis tűréshatároktól függ. A kopott karima vagy a rosszul beállított varratgörgő olyan szivárgásokat okozhat, amelyek nem észlelhetők mindaddig, amíg a töltővonal el nem utasítja azokat. Éppen ezért a beszállító mérnöki múltja legalább annyira számít, mint az árlap.
A Zhejiang Golden Eagle Food Machinery Co., Ltd. az egyik cég, amely 1978 óta éli ezt a különleges mesterséget. A vállalat élelmiszeripari gép- és formagyárként indult Zhoushanban, Kínában, és azóta több mint 10 000 doboz- és kupakkészletet gyártott. Gépei és szerszámai Európa, Ázsia, Afrika, Észak-Amerika, Dél-Amerika és Óceánia üzemeiben működnek. A több mint 350 alkalmazottból álló csapatban tervező és fejlesztő mérnökök dolgoznak, akik még mindig a kannák geometriájának széles skálájához készítenek vonalakat.
A komplett élelmiszeripari gépek gyártósora azonban nem csak a konzervdoboztest. A növényeknek véghéjakra, könnyen nyitható végekre és összetett bélelőberendezésekre is szükségük van. A végburkolat kapacitása nélkül egy másik gyártól függ egy kritikus alkatrész.
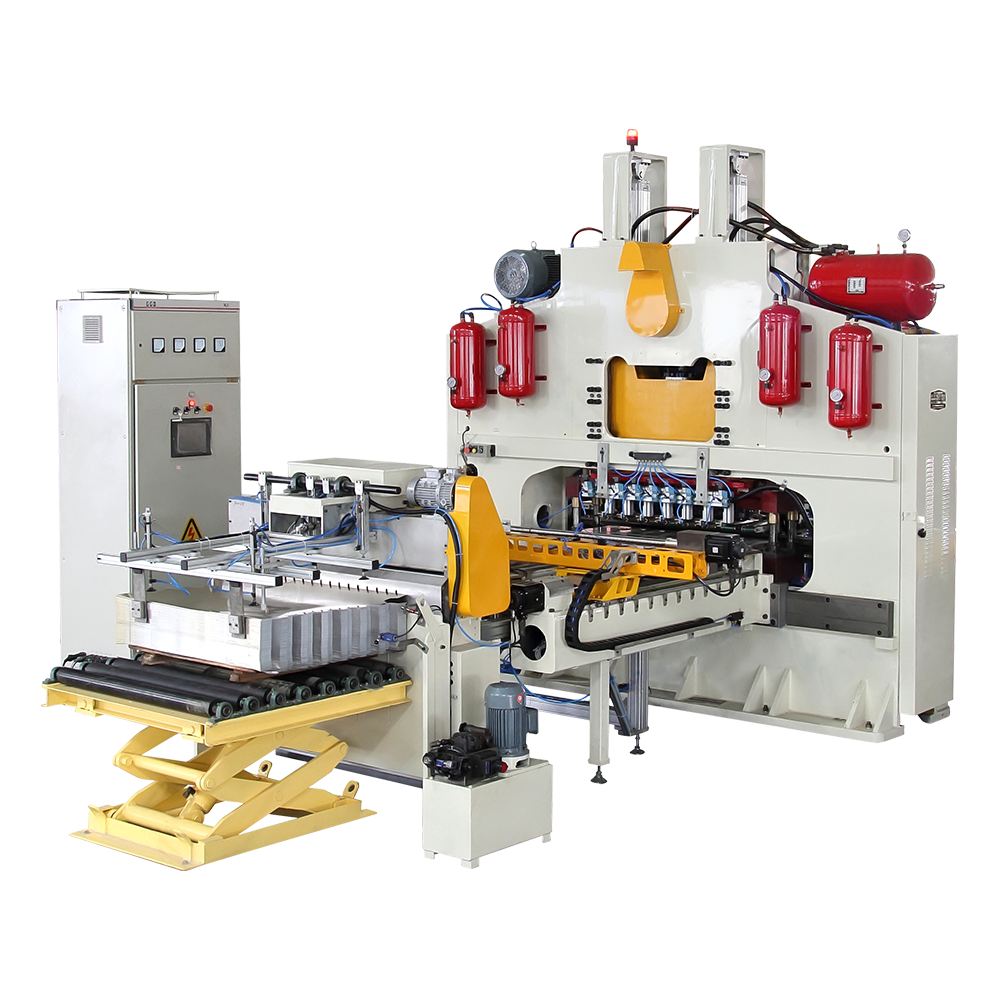 CNC automatikus digitális vezérlő lyukasztóprés Automata lappréselő prés 1-15 formafejjel, duplalap detektorral, túlterhelés elleni védelemmel és PLC vezérléssel különböző végméretekhez. Támogatja a házon belüli végburkolatgyártást a külső függőség elkerülése érdekében. Termék megtekintése →
Minden sikeres vonalvásárlás ugyanúgy kezdődik: világos folyamattérképpel. Soroljon fel minden műveletet, mérje meg az egyes lépések sebességét, majd keressen egy olyan gépet, amely kiegyensúlyozza az egész láncot. Lehet, hogy nincs szüksége a leggyorsabb hegesztőre, ha a testformázó és a végvarró a leglassabb pont.
Az ajánlatok összehasonlításakor hasonlítsa össze a teljes forgatókönyveket. A teljes élelmiszeripari gép gyártósorának teljesítményét kérje, ne a leggyorsabb egyetlen gépének kimenetét. Kérdezze meg, hogyan fog teljesíteni a vonal az Ön által választott dobozmérettel, a bádoglemez minőségével és a kezelői képzettségi szinttel.
Válasszon olyan beszállítót, amelynek termékportfóliója megfelel az Ön termékcsaládjának, és gondoskodjon arról, hogy biztosítsa a szerszámokat, a telepítést és az értékesítés utáni támogatást. Ha ez a helyén van, a ma telepített termékcsalád továbbra is megbízható lehet, amikor a dobozok következő generációja piacra kerül.
Kapcsolódó termékek
Az 1978-ban alapított társaság az egyik legnagyobb kannaszemelő gép, amelyet otthon és külföldön jól ismert társaságok.
Termékkategóriák
Kapcsolattartási adatok
Zhongshatou Shenjiamen Zhoushan Zhejiang Kína
+86-580-3056646