
2026-09-17
A közelmúltban egy konzervgyártó kért tőlünk, hogy idézzünk egy sort a 330 ml-es italos dobozokra. Első kérdésük nem az árra vonatkozott. A sebességről szólt: dobozok percenként, megbízhatóság két műszakban, és a selejtezési arány a költségvetésben. Ezek a megfelelő kérdések a kezdéshez.
A konklúzió először: válasszon dobozgyártó gépet a doboz mérete és anyaga, a műszakonkénti teljesítmény, valamint a varrat- és bevonatminőség alapján, amelyre a töltősornak szüksége van. Az automatizálási szint, a szerszámok és az értékesítés utáni támogatás e három után következik. Ez a cikk ismerteti a géptípusokat, az alakítási és hegesztési folyamatot, a költségtényezőket és a karbantartási szokásokat, amelyek a dobozsort nyereségessé teszik.
A konzervgyártó gép bevont acéllemezt, általában bádoglapot, kész fémtartályokká alakít. A legtöbb élelmiszer- és italgyártó üzem háromrészes zsinórt használ: a gép egy lapos nyersdarabot vág, hengerré hajlítja, hegeszti az oldalvarratot, védőcsíkot helyez a hegesztésre, majd karimázza a testet, hogy egy varrató állomás rágördülhessen az alsó végre és a fedélre. A kétrészes vonalak, amelyek egyetlen korongból húznak poharat, megfelelnek bizonyos ital- és aeroszolformátumoknak, de a háromrészes gyártás továbbra is dominál a konzerv-, tejpor- és vegyipari termékekben, mert könnyebben alkalmazkodik a rövid futáshoz és a gyakori méretváltoztatáshoz.
A teljes vonal négy szakaszt fed le:
A gyártók több műveletet egyesítenek egy présben, ezért a gépeket állomásszám szerint nevezik el. Az egy-, két-, három- vagy négyállomásos kombináló ennyi műveletet hajt végre egy ciklusban, és az állomások száma közvetlenül befolyásolja a percenkénti kimenetet és az alapterületet.
A konzervgyártó gépeket az általuk gyártott tartályok és aszerint csoportosítják, hogy egy prés hány formázóállomást tartalmaz. Először válassza ki a gépcsaládot; ellenőrizze a sebességet és a szerszámokat a családon belül.
Ezek kerek bádogdobozokat gyártanak gyümölcsök, zöldségek, tenger gyümölcsei, hús és üdítőitalok számára. Egy három állomásból álló kombináló hajtogatja, karimálja és formálja a testet egy sorrendben; egy négyállomásos kombinálógép nyakkivágást ad, ami csökkenti a felső átmérőt, így kisebb, olcsóbb fedél használható. A nyakkivágással megtakarítható a fedél anyaga, de bonyolultabbá teszi a szerszámokat, így a három vagy négy állomás közötti választás költség-rugalmassági szempontú döntés.
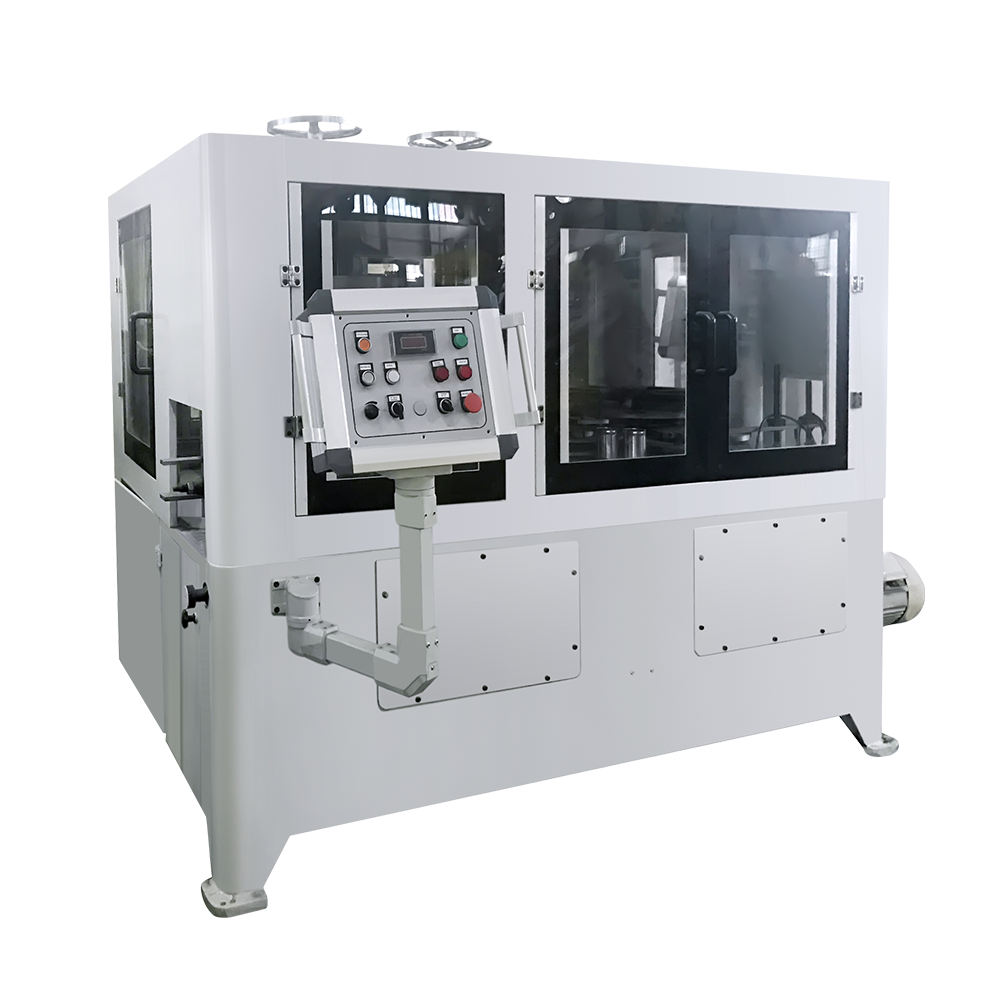 Nagy teljesítményű nyakkivágású peremező konzervdoboz készítő gép Ez az automatikus 8 fejű kombinálófej a D52-99 mm méretű élelmiszer-konzervdobozok nyakazását, peremezését és szegélyezését teszi lehetővé, ideális, ha a szűk mérettartományok miatt ritkák az átállások, és a varratok épsége kritikus fontosságú. Termék megtekintése →
A tejporos dobozok nagy átmérőjű tartályok, amelyeket általában nitrogénnel átöblítenek a frissesség megőrzése érdekében. A varratoknak gázt kell tartaniuk, és a test méreteinek stabilnak kell maradniuk hosszú távon. Az egy- és kétállomásos kombinálók dominálnak ebben a szegmensben, mivel a dobozméretek szűkek, és ritkák az átállások.
Az aeroszolos palackok belső nyomás alatt működnek, ezért a falvastagság állandósága és a hegesztés minősége kritikus. Az aeroszolos vezeték általában összekapcsolja a testhegesztőt egy lyukasztóval, amely a kúpot vagy a kupola tetejét képezi. A kúp alakítóereje nagyobb, mint a lapos végé, és a felszakítási vizsgálat a normál gyártásellenőrzés részévé válik.
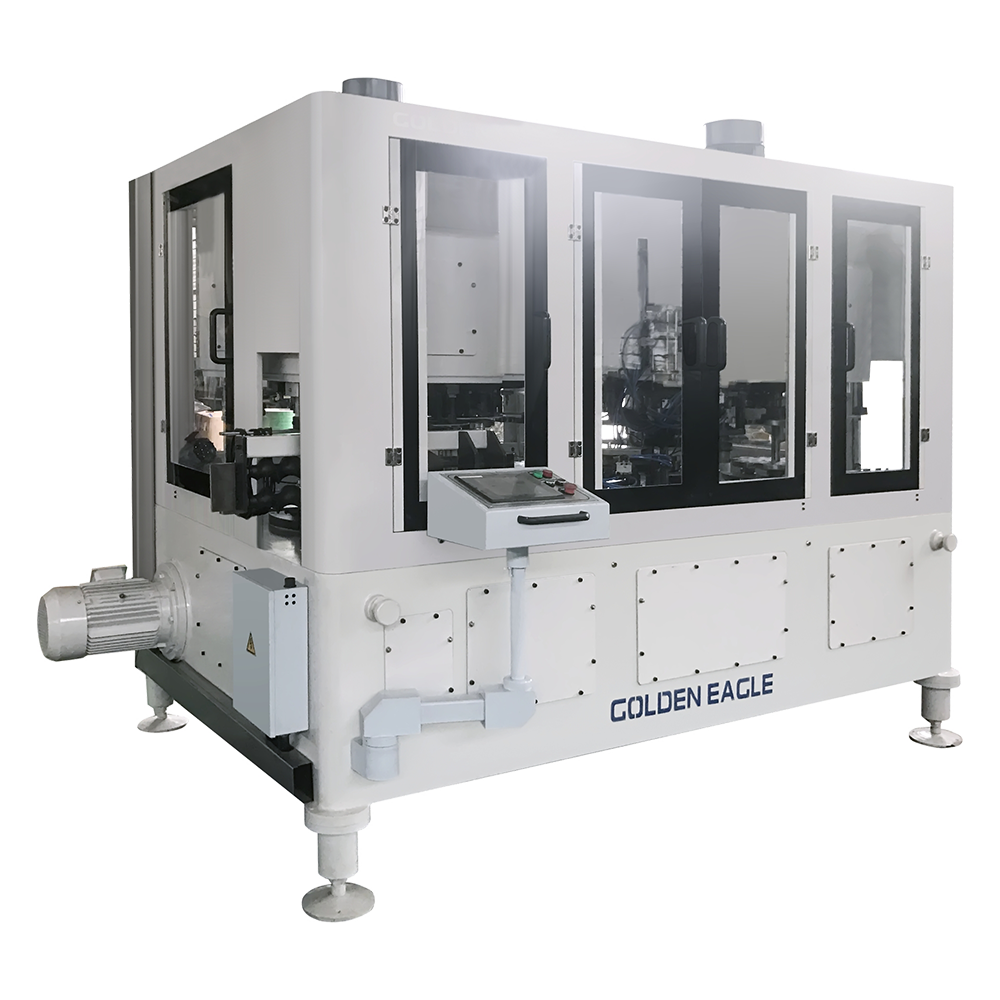 Nagy sebességű aeroszolpalack gyártósor formázó lyukasztóval Ez az automatikus vonal egyesíti a 320 mm-es magasságig terjedő aeroszolos palackok nyakazását, peremezését, szegélyezését és varrását, és CNC-vezérelt lyukasztóval rendelkezik a nagy erejű kúpformázáshoz. Termék megtekintése →
A vegyszeres dobozok festékeket, kenőanyagokat, hígítókat és mezőgazdasági vegyszereket szállítanak, gyakran vastagabb bádoglemezben. Nagyobb alakítóképességre és vastagabb lemezhez igazított hegesztési beállításokra van szükségük, mert a vegyszertartalmuk korrozívabb, mint a legtöbb élelmiszer.
A végek és a fedők a legigényesebb termékek. A fedőlap végén lévő vonal bélyegzi a kagylókat, és egy EOE átalakító prés alkotja a bemetszést, szegecseli a fület és domborítja a gyűrűt. A kis szerszámkopás gyorsan megmutatkozik gyenge nyitási teljesítményként. Azok a gyártók, akik saját maguk készítik fedelüket, elkerülik az általános szűk keresztmetszetet, mivel a fedők átfutási ideje gyakran hosszabb, mint a doboztesté.
| Gépcsalád | Készülhet formátumok | Tipikus kialakítás | Közös végfelhasználók |
|---|---|---|---|
| Étel-ital kombinálók | Kerek háromrészes dobozok | Három vagy négy állomásos kombináló | Konzervgyárak, italtöltők |
| Tejpor keverők | Nagy, kerek gáztömör kannák | Egy- vagy kétállomásos kombináló | Tejipari és csecsemőtápszer-csomagolók |
| Aeroszol vonalak | Nyomásálló aeroszolos palackok | Testhegesztő plusz kúpos és kupolaprés | Testápoló, háztartási, műszaki aeroszolok |
| Vegyi doboz vonalak | Nehéz átmérőjű kerek dobozok | Megerősített prés és erősáramú hegesztő | Festékek, kenőanyagok, mezőgazdasági vegyszerek |
| Végburkolat és EOE vonalak | Kagylók és könnyen nyitható végek | Végnyomás plusz konverziós nyomás | Konzervdobozok, élelmiszer-előállítók saját fedővel |
Egy három darabból álló vonal rögzített sorrendet követ. Ennek megértése megkönnyíti az árajánlatok összehasonlítását és a karbantartás tervezését. A sorrend a legtöbb élelmiszer-, ital-, tejpor- és vegyszeres dobozra vonatkozik.
A kombinálógépekben ezen lépések közül több egy présen belül történik, így a kombinálósor kevesebb helyet foglal el, és kevesebb kezelőt igényel, mint a különálló, egycélú gépek. A kompromisszum egy összetettebb szerszám: egy hiba egy állomáson leállítja az egész kombinálót.
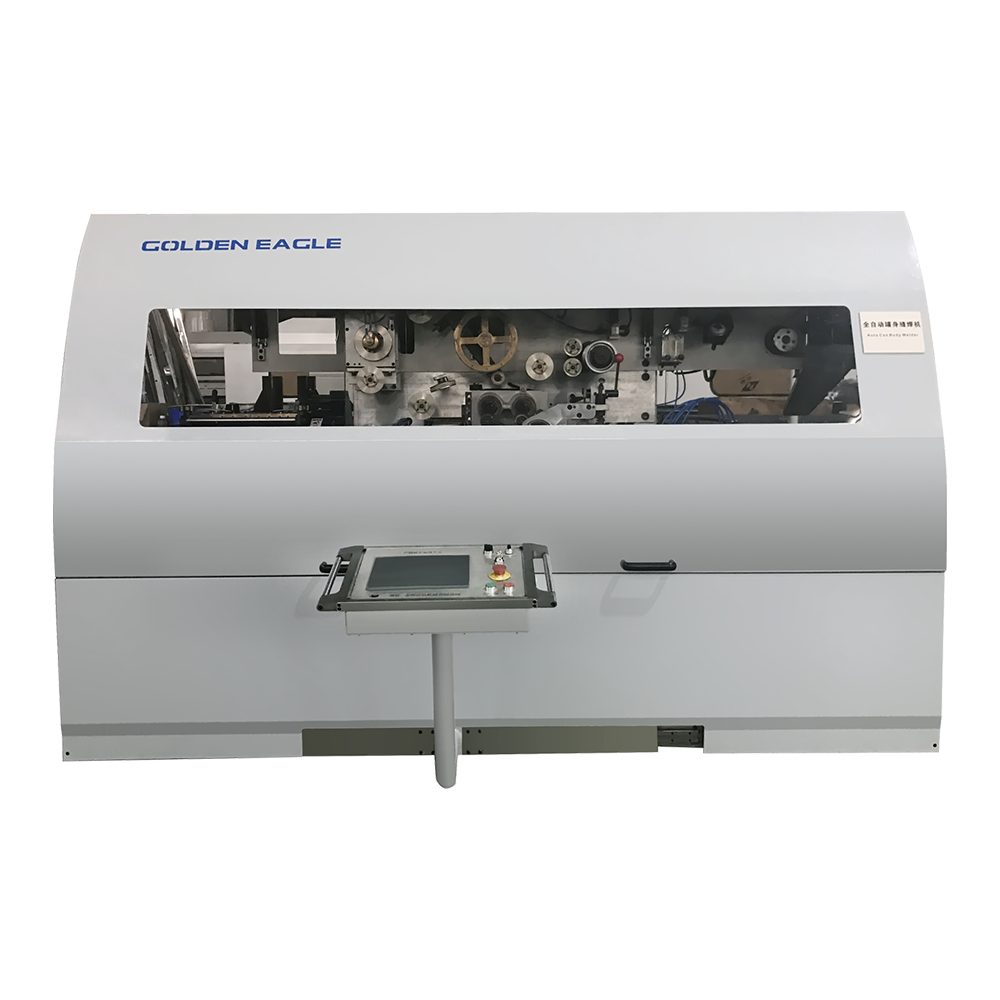 500 cpm GT10C-500 Automata dobozos hegesztőgép Automata konzervdoboz hegesztő nagy sebességű konzervdoboz hegesztőgép Termék megtekintése →
A gépcsalád kiválasztása után értékeljen öt szűrőt. Ezek többet számítanak, mint a márka hírneve, és a megrendelés aláírása előtt ellenőrizhetők.
A lépésről lépésre történő kiválasztáshoz kövesse a mi útmutató a megfelelő konzervgyártó gép kiválasztásához árajánlatkérés előtt.
A gép ára csak egy része a beruházásnak. A teljes összeállítás magában foglalja a kombinálót vagy a különálló préseket, a karosszéria hegesztőt, az oldalsó csíkok bevonását és szárítását, a végburkolati vonalat vagy az EOE-sort, a csereszerszámokat az egyes dobozméretekhez, a telepítést, a betanítást és a kopóalkatrészek kezdeti készletét. Hasonlítsa össze a teljes vonal hatókörét, ne a főgép árát.
Négy tényező mozgatja leginkább a költségeket:
A hasznos összehasonlítás az egy millió legyártott dobozra jutó költség, nem a gépenkénti költség. A valamivel drágább vonal kevesebb selejtezéssel és rövidebb átállással általában két éven belül megtérül.
A dobozgyártó gép egy mechanikus prés hegesztőárammal és bevonatkémiával a tetején. A legtöbb nem tervezett leállás ugyanarról a néhány helyről érkezik: kopott varrathengerek, piszkos vágókések, rosszul beállított hegesztőelektródák és hiányzó kenés. Az egyszerű ütemezés megakadályozza a legtöbbjüket.
Műszakonkénti selejtszám rögzítése; a növekvő selejt arány általában a szerszámkopás első jele. A miénk karbantartási megjegyzések konzervgyártó gépekhez írja le részletesebben ezeket az ellenőrzéseket.
Indítsa el a projektet egyoldalas specifikációval: dobozméretek, lapvastagság és bevonat, műszakonkénti céldobozok, fedélformátum és a tervezett méretváltozások listája. Illessze a fenti gépcsaládokhoz, majd az aláírás előtt ellenőrizze a kimenetet, a selejt mennyiségét és a szerszámtámogatást a szállítóval. Az így kiválasztott vonal megtartja az adattábla sebességét, megőrzi a varrás minőségét, és sok éven át kiszámítható dobozonkénti költséget biztosít.
Kapcsolódó termékek
Az 1978-ban alapított társaság az egyik legnagyobb kannaszemelő gép, amelyet otthon és külföldön jól ismert társaságok.
Termékkategóriák
Kapcsolattartási adatok
Zhongshatou Shenjiamen Zhoushan Zhejiang Kína
+86-580-3056646


